RFID สายการผลิต: ติดตั้ง Fixed RFID บนสายพาน ติดตามงานระหว่างผลิต (WIP) แบบ Real-time
RFID สายการผลิต: ติดตั้ง Fixed RFID บนสายพาน ติดตามงานระหว่างผลิต (WIP) แบบ Real-time
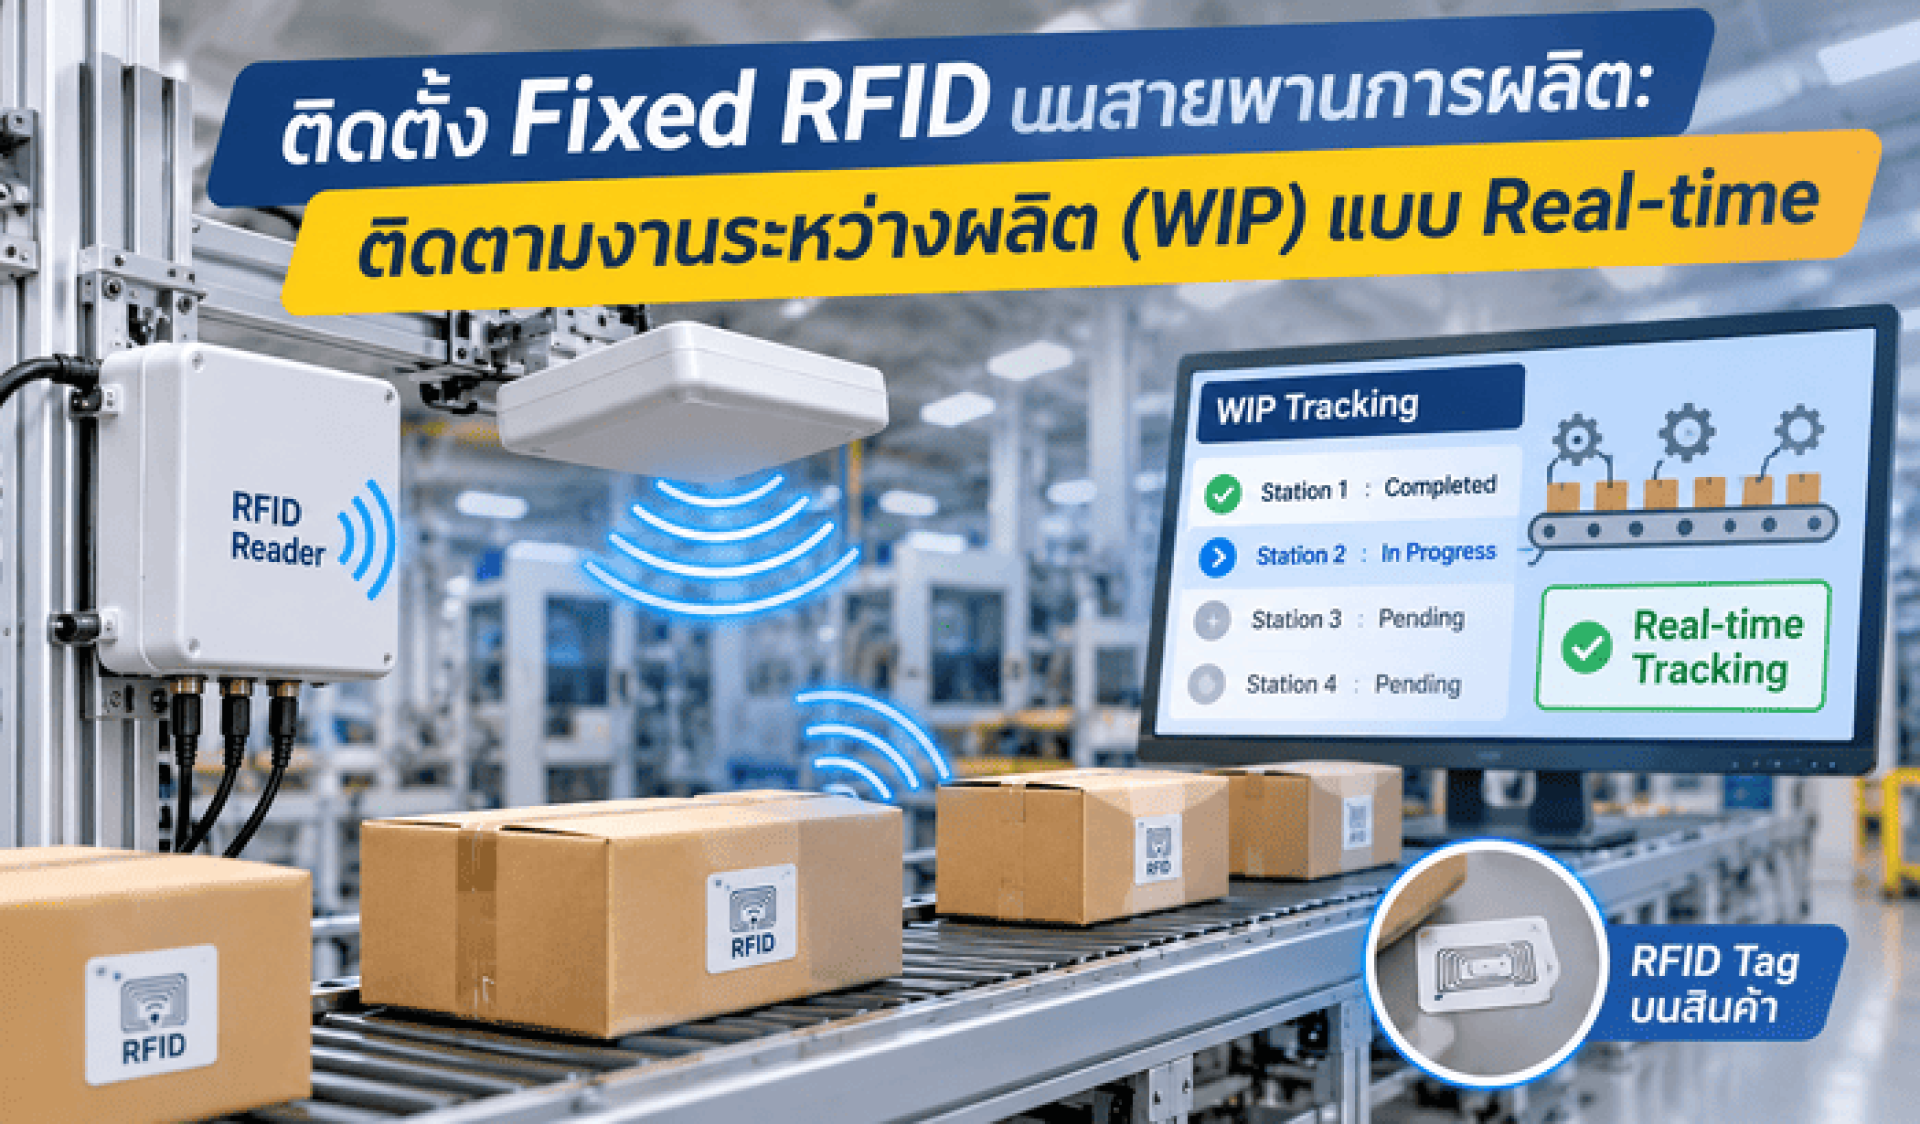
RFID สายการผลิต คือการติดตั้งเครื่องอ่าน Fixed RFID Reader และเสาอากาศไว้ตามจุดสำคัญของสายพานลำเลียง เพื่อให้ระบบอ่านแท็กบนชิ้นงานหรือถาดงานได้อัตโนมัติทุกครั้งที่เคลื่อนผ่าน ผู้บริหารโรงงานและผู้จัดการฝ่ายผลิตจึงเห็นสถานะงานระหว่างผลิต (Work in Process หรือ WIP) แบบ Real-time ว่าชิ้นงานแต่ละชิ้นอยู่สถานีไหน ใช้เวลานานเท่าไร และติดคอขวดตรงจุดใด โดยไม่ต้องพึ่งการจดบันทึกด้วยมือหรือการสแกนบาร์โค้ดทีละชิ้น
บทความนี้จะอธิบายหลักการทำงานของระบบ RFID สายการผลิต วิธีออกแบบจุดติดตั้งบนสายพาน ปัจจัยทางเทคนิคที่วิศวกรต้องรู้ พร้อมกรณีตัวอย่างการใช้งานในโรงงาน และแนวทางเชื่อมต่อกับระบบ MES เพื่อก้าวสู่ Smart Factory
ทำไมโรงงานต้องติดตามงานระหว่างผลิต (WIP) แบบ Real-time
งานระหว่างผลิตคือเงินทุนที่จมอยู่บนพื้นโรงงาน ยิ่ง WIP สะสมมาก ต้นทุนและความเสี่ยงก็ยิ่งสูง หากโรงงานไม่รู้ว่าชิ้นงานอยู่ที่ไหน ก็ไม่สามารถวางแผนการผลิตหรือให้คำตอบลูกค้าเรื่องวันส่งมอบได้อย่างแม่นยำ การนำ RFID สายการผลิต มาใช้จึงช่วยเปลี่ยนข้อมูลที่เคยล่าช้าเป็นชั่วโมงหรือเป็นวัน ให้กลายเป็นข้อมูลที่อัปเดตทุกวินาที
ปัญหาที่พบบ่อยก่อนใช้ RFID สายการผลิต
- ข้อมูลล่าช้า: พนักงานกรอกใบงานแล้วคีย์เข้าระบบภายหลัง ข้อมูลจึงไม่ตรงกับสถานะจริง
- ความผิดพลาดจากคน: การลืมสแกน สแกนซ้ำ หรือเขียนเลขล็อตผิด ส่งผลให้ยอด WIP คลาดเคลื่อน
- ต้องหยุดสายพานเพื่อสแกน: บาร์โค้ดต้องเห็นฉลากในแนวสายตา จึงทำให้รอบการผลิตช้าลง
- ตรวจย้อนกลับ (Traceability) ได้ยาก: เมื่อเกิดปัญหาคุณภาพ ต้องใช้เวลานานในการหาว่าชิ้นงานผ่านเครื่องจักรใดมาบ้าง
ปัญหาเหล่านี้คือเหตุผลหลักที่ทำให้โรงงานจำนวนมากหันมาลงทุนใน RFID สายการผลิต เพราะ RFID สายการผลิต อ่านข้อมูลได้เองโดยไม่ต้องใช้คนและไม่ต้องหยุดสายพาน
ระบบ RFID สายการผลิต ทำงานอย่างไร
หัวใจของ RFID สายการผลิต คือการระบุตัวตนของชิ้นงานด้วยคลื่นวิทยุ แท็กของ RFID สายการผลิต แต่ละใบมีรหัสไม่ซ้ำกัน (EPC หรือ TID) เมื่อชิ้นงานเคลื่อนผ่านสนามคลื่นของเสาอากาศ เครื่องอ่านจะรับรหัสพร้อมเวลาและตำแหน่ง แล้วส่งต่อให้ซอฟต์แวร์ประมวลผลทันที
องค์ประกอบหลักของ RFID สายการผลิต (RFID Conveyor)
Fixed RFID Reader
เครื่องอ่านแบบติดตั้งถาวรสำหรับ RFID สายการผลิต รองรับเสาอากาศ 28 พอร์ต อ่านแท็กได้หลายร้อยใบต่อวินาที มีพอร์ต GPIO สำหรับรับสัญญาณจากเซ็นเซอร์ และสั่งงานไฟสัญญาณหรือตัวกั้นชิ้นงานได้ จึงเป็นอุปกรณ์หลักของ RFID สายการผลิต แทบทุกโครงการ
เสาอากาศ (Antenna)
งาน RFID สายการผลิต นิยมใช้เสาอากาศ UHF แบบ Circular Polarization เพราะอ่านแท็กได้ดีแม้ชิ้นงานวางเอียง ติดตั้งด้านข้าง ด้านบน หรือใต้สายพานของ RFID สายการผลิต ตามลักษณะชิ้นงาน
RFID Tag สำหรับชิ้นงาน
แท็กของ RFID สายการผลิต ต้องเลือกให้เหมาะกับวัสดุและสภาพแวดล้อม เช่น แท็ก On-Metal สำหรับชิ้นงานโลหะ แท็กทนความร้อนสำหรับกระบวนการอบหรือพ่นสี หรือแท็กติดถาด/จิ๊กที่หมุนเวียนใช้ซ้ำได้หลายพันรอบ
Middleware และการเชื่อมต่อ MES
ซอฟต์แวร์กลางของ RFID สายการผลิต ทำหน้าที่กรองข้อมูลซ้ำ แปลงรหัสแท็กเป็นเลขชิ้นงาน แล้วส่งเหตุการณ์ (Event) ไปยัง MES หรือ ERP ผ่าน API, OPC UA หรือ MQTT
ลำดับการไหลของข้อมูลใน RFID สายการผลิต
- ผูกแท็กเข้ากับชิ้นงานหรือถาดงานที่สถานีแรก (Tag Commissioning)
- ชิ้นงานเคลื่อนผ่านจุดอ่าน เครื่องอ่านบันทึกรหัสแท็ก เวลา และตำแหน่ง
- Middleware กรองข้อมูลและแปลงเป็นเหตุการณ์ เช่น "เข้าสถานี" หรือ "ออกสถานี"
- MES อัปเดตสถานะ WIP คำนวณ Cycle Time และแสดงผลบนแดชบอร์ด
- หากพบความผิดปกติ เช่น ชิ้นงานข้ามขั้นตอน RFID สายการผลิต จะแจ้งเตือนหรือสั่งหยุดสายพานผ่าน GPIO
การออกแบบและติดตั้ง RFID สายการผลิต ให้อ่านแม่นยำ
ความสำเร็จของ RFID สายการผลิต ขึ้นอยู่กับการออกแบบหน้างานมากกว่าตัวอุปกรณ์ วิศวกรควรทำการสำรวจพื้นที่ (Site Survey) และทดสอบจริง (Proof of Concept) ก่อนติดตั้งเต็มรูปแบบเสมอ
เลือกตำแหน่งจุดอ่าน (Read Point)
จุดอ่านที่นิยมของ RFID สายการผลิต ได้แก่ ทางเข้าและทางออกของแต่ละสถานี จุดตรวจคุณภาพ (QC) จุดแยกสายพาน และจุดก่อนบรรจุ การวางจุดอ่าน RFID สายการผลิต ที่ทางเข้าและทางออกช่วยให้คำนวณเวลาที่ชิ้นงานอยู่ในแต่ละสถานีได้อย่างแม่นยำ
ปัจจัยทางเทคนิคที่ต้องพิจารณา
วัสดุของชิ้นงาน
สำหรับ RFID สายการผลิต โลหะสะท้อนคลื่น ส่วนของเหลวดูดซับคลื่น จึงต้องเลือกแท็กและมุมเสาอากาศให้เหมาะสม หากเลือกผิด อัตราการอ่านอาจลดลงอย่างชัดเจน
ความเร็วสายพานและระยะห่างชิ้นงาน
ใน RFID สายการผลิต สายพานความเร็วสูงทำให้แท็กอยู่ในสนามคลื่นเพียงเสี้ยววินาที ต้องปรับโหมดการอ่าน (Session/Search Mode) และกำลังส่งให้สมดุล และควรเว้นระยะชิ้นงานให้พอที่ระบบจะแยกแยะได้
การป้องกันการอ่านข้ามสถานี
ปัญหาที่พบบ่อยในโครงการ RFID สายการผลิต คือเสาอากาศอ่านแท็กของสายพานข้างเคียง แก้ได้ด้วยการลดกำลังส่ง ใช้แผ่นกั้นคลื่น (RF Shielding) หรือใช้เซ็นเซอร์ตรวจจับวัตถุสั่งเปิดการอ่านเฉพาะช่วงที่ชิ้นงานมาถึง
เปรียบเทียบบาร์โค้ดกับ RFID สายการผลิต
| หัวข้อ | บาร์โค้ด | RFID สายการผลิต |
|---|---|---|
| การอ่าน | ต้องเห็นฉลาก ทีละชิ้น | ไม่ต้องเห็นแท็ก อ่านได้หลายชิ้นพร้อมกัน |
| การใช้แรงงาน | ต้องมีคนสแกน | อ่านอัตโนมัติ ไม่ต้องใช้คน |
| ความเร็วสายพาน | มักต้องชะลอหรือหยุด | อ่านได้ขณะสายพานเคลื่อนที่ |
| ความทนทาน | ฉลากเปื้อนหรือขาดแล้วอ่านไม่ได้ | แท็กเกรดอุตสาหกรรมทนความร้อน น้ำมัน และสารเคมี |
| ข้อมูล Real-time | ขึ้นกับวินัยของพนักงาน | อัปเดตทันทีทุกครั้งที่ชิ้นงานผ่าน |
กรณีตัวอย่าง: RFID สายการผลิตในโรงงานชิ้นส่วนยานยนต์
ลองพิจารณาโรงงานผลิตชิ้นส่วนยานยนต์ที่มีสายพาน 3 สาย และกระบวนการ 8 สถานี ก่อนติดตั้ง RFID สายการผลิต โรงงานใช้ใบงานกระดาษคู่กับการสแกนบาร์โค้ดที่จุดตรวจคุณภาพ ผู้จัดการฝ่ายผลิตต้องรอรายงานสรุปท้ายกะจึงจะรู้ยอด WIP ที่แท้จริง
ทีมงานติดตั้ง RFID สายการผลิต โดยติดแท็ก On-Metal บนจิ๊กที่ใช้วางชิ้นงาน ติดตั้ง Fixed RFID Reader 8 ชุด พร้อมเสาอากาศ 16 ต้นที่ทางเข้าและทางออกของทุกสถานี แล้วเชื่อมข้อมูลเข้ากับ MES เดิมผ่าน API
ผลลัพธ์หลังใช้งาน RFID สายการผลิต
- RFID สายการผลิต แสดงสถานะ WIP ทุกชิ้นบนแดชบอร์ดแบบ Real-time แทนการรอรายงานท้ายกะ
- ลดงานบันทึกข้อมูลด้วยมือที่จุดตรวจคุณภาพ พนักงานจึงไปทำงานที่สร้างมูลค่ามากขึ้น
- ข้อมูล Cycle Time จาก RFID สายการผลิต ช่วยระบุสถานีคอขวด จึงปรับสมดุลสายการผลิตได้ตรงจุด
- ตรวจย้อนกลับได้ภายในไม่กี่นาทีว่าชิ้นงานล็อตใดผ่านเครื่องจักรใด เวลาใด
- ป้องกันชิ้นงานข้ามขั้นตอน เพราะ RFID สายการผลิต แจ้งเตือนทันทีเมื่อลำดับการผ่านสถานีไม่ถูกต้อง
ตัวเลขผลลัพธ์ของแต่ละโรงงานจะแตกต่างกันตามลักษณะชิ้นงานและกระบวนการ จึงควรเริ่ม RFID สายการผลิต จากโครงการนำร่องบนสายพานหนึ่งสายก่อน เพื่อวัดผลจริงก่อนขยายผล
เชื่อมต่อ RFID สายการผลิต กับ MES สู่ Smart Factory
ข้อมูลจาก RFID สายการผลิต จะมีคุณค่าสูงสุดเมื่อเชื่อมเข้ากับระบบอื่นของโรงงาน การเชื่อมกับ MES ทำให้ใบสั่งผลิตอัปเดตความคืบหน้าอัตโนมัติ การเชื่อมกับ ERP ช่วยให้ฝ่ายวางแผนและฝ่ายขายเห็นข้อมูลชุดเดียวกัน และเมื่อรวมกับข้อมูลเครื่องจักร (OEE) ผู้บริหารจะใช้ RFID สายการผลิต วิเคราะห์ประสิทธิภาพโรงงานได้รอบด้าน นี่คือรากฐานสำคัญของ Smart Factory และ Industry 4.0
แนวทางเชื่อมต่อ RFID สายการผลิต ที่นิยม
- REST API / Webhook: เหมาะกับ MES หรือระบบที่พัฒนาเอง
- MQTT: เหมาะกับสถาปัตยกรรม IIoT ที่มีอุปกรณ์จำนวนมาก
- OPC UA: เหมาะกับการเชื่อมกับ PLC และ SCADA ในสายการผลิต
ขั้นตอนเริ่มต้นโครงการ RFID สายการผลิต
- กำหนดเป้าหมาย: ต้องการให้ RFID สายการผลิต ช่วยลด WIP เพิ่ม Traceability หรือหาคอขวด
- สำรวจหน้างาน: ตรวจจุดติดตั้ง RFID สายการผลิต วัสดุชิ้นงาน ความเร็วสายพาน และสัญญาณรบกวน
- ทดสอบแท็กและเสาอากาศ: ทำ Proof of Concept ของ RFID สายการผลิต เพื่อยืนยันอัตราการอ่าน
- นำร่องหนึ่งสายพาน: วัดผล RFID สายการผลิต เทียบกับวิธีเดิม
- ขยายผลและเชื่อมระบบ: ติดตั้งครบทุกสาย และเชื่อมต่อ MES/ERP
สรุป
การติดตั้ง RFID สายการผลิต ด้วย Fixed RFID Reader บนสายพาน ช่วยให้โรงงานติดตามงานระหว่างผลิตได้แบบ Real-time ลดความผิดพลาดจากคน ตรวจย้อนกลับได้รวดเร็ว และมีข้อมูลจริงสำหรับปรับปรุงกระบวนการ หัวใจของความสำเร็จคือการออกแบบจุดอ่าน การเลือกแท็กให้ตรงกับชิ้นงาน และการเชื่อมต่อกับ MES อย่างเป็นระบบ
สนใจวางระบบ RFID สายการผลิต สำหรับโรงงานของคุณ? ทีมวิศวกรด้าน RFID สายการผลิต ของเราพร้อมให้คำปรึกษา สำรวจหน้างาน และทดสอบระบบก่อนติดตั้งจริง ติดต่อเราวันนี้ เพื่อขอใบเสนอราคาและแนวทางที่เหมาะกับสายการผลิตของคุณ
ติดต่อสอบถามและสั่งซื้อได้ที่ :
LINE Official : @synergy.as
Sales : 080-7780778
ทีมงานยินดีให้บริการและจะรีบติดต่อกลับโดยเร็วที่สุด